Het persluchtgas is een van de grootste kostenposten bij het gebruik van een fiberlaser, en voor veel bedrijven is het zelfs duurder dan de elektriciteit die de laserstraal aandrijft. Daarom is de vraag verschoven van óf persluchtsnijden werkt naar hoe je het correct instelt. Deze handleiding richt zich op de persluchtkant van de beslissing: hoe perslucht zich gedraagt in de snede, hoe je de perslucht moet dimensioneren en behandelen, wat het doet met de snijkwaliteit en wat het daadwerkelijk per uur kost.

Hoe luchtassistentie werkt in de zaagsnede
Elke fiberlasersnede vereist een gasstraal. De laserstraal smelt een smal kanaal door de plaat, en de coaxiale gasstroom die uit het mondstuk komt, blaast het gesmolten metaal aan de onderkant van de snede weg voordat het weer kan stollen. Zonder die gasstraal zou de snede achter de laserstraal dichtslibben.
Lucht bestaat ruwweg voor 78 procent uit stikstof en 21 procent uit zuurstof, dus het gedraagt zich als een mengsel van deze twee klassieke gassen. De stikstoffractie verricht het grootste deel van het mechanische uitstotingswerk, terwijl het kleine aandeel zuurstof een beetje exotherme energie toevoegt en een lichte oxidelaag achterlaat op het snijvlak. Op zacht staal en gegalvaniseerd plaatstaal is die oxidelaag meestal cosmetisch en geschikt om te schilderen; op roestvrij staal is het zichtbaar als een lichte tint.
Twee factoren maakten perslucht praktisch toepasbaar op productieschaal. Krachtigere bronnen leverden voldoende energie in de zaagsnede om snel te kunnen zagen met een minder reactief gas, en werkplaatsen ontdekten dat de compressor die ze installeerden een eenmalige aankoop was in plaats van een maandelijkse factuur. Fabrikanten die de overstap maakten naar perslucht... krachtige fiberlaser metaalsnijmachines Vaak worden de meest dramatische gasbesparingen gerapporteerd, omdat een hoger vermogen sneller zagen en minder gas per meter betekent.
Welke materialen laten zich goed snijden met lucht?
⦿ Zacht staal, ongeveer 1 tot 6 mm: een gangbaar luchtvenster, meestal beginnend bij 8 tot 12 bar en afgestemd op de laagste druk waarbij de rand intact blijft.
⦿ Gegalvaniseerd plaatstaal: snijdt schoon met perslucht en is een van de sterkste materialen voor HVAC- en behuizingswerkzaamheden.
⦿ Dun aluminium: lucht presteert vaak net zo goed als stikstof, en verschillende werkplaatsen melden schonere aluminium randen na de overstap.
⦿ Roestvrij staal: snijdt snel met perslucht, maar houd rekening met een lichte oxidatielaag; geschikt voor verborgen of geverfde onderdelen, niet voor zichtbare geborstelde afwerkingen.
Operators stellen de vraag vaak rechtstreeks: worden mijn 3 mm gegalvaniseerde panelen net zo schoon van de tafel met perslucht als met stikstof? Voor de meeste behuizings- en kanaalonderdelen is het antwoord ja. De onderdelen die het gebruik van stikstof rechtvaardigen, zijn de onderdelen die een klant zal zien, zonder voorbereiding zal lassen of onder fel licht zal inspecteren. De typische dikte- en snelheidsgrenzen per bronvermogen zijn in kaart gebracht in de Handleiding voor het snijden van metaal met een fiberlaser: dikte, snelheid en vermogenDit helpt om realistische verwachtingen te scheppen voordat de luchtparameters worden afgesteld.
Compressordimensionering: druk, debiet en droging
Het compressorsysteem bepaalt of het snijden met perslucht lukt. Een standaard werkplaatscompressor met een druk van 7 tot 8 bar is ontworpen voor gereedschap, niet voor een snijmondstuk, en een te klein systeem leidt tot slakvorming en ongelijkmatige snijkanten, lang voordat iemand de luchttoevoer in de gaten heeft.
| eis | Typische doelgroep | Waarom het uitmaakt | maat |
|---|---|---|---|
| Leveringsdruk | Tot 16 bar druk bij de machine, 8 tot 12 bar gebruikelijk bij het mondstuk voor dun zacht staal. | Door de druk wordt het gesmolten metaal uit de zaagsnede verwijderd; druppels veroorzaken slakken. | Meet de druk bij de snijkop tijdens een volledige straal van de sproeier. |
| Gratis luchtlevering | Afgestemd op sproeier en vermogen; verbruik circa 0.5 m³/min bij gemiddeld vermogen. | Een te lage doorstroming zorgt ervoor dat lange sneden en grote sproeiers onvoldoende water krijgen. | Gemeten verbruik ten opzichte van het nominale vermogen bij werkdruk. |
| droogheid | Drukdauwpunt van -40 tot -60 °C | Vocht zorgt ervoor dat de beschermende lens beslaat en barst. | Dauwpuntmeting stroomafwaarts van de droger |
| Olie en deeltjes | Olievrij of olievrij gemaakt door middel van coalescentie en koolstoffiltratie. | Oliedamp brandt op de optische componenten en vervuilt de randen. | Filterdrukverschil en lensinspectie-interval |
| Bufferopslag | Ontvangsttank gedimensioneerd om pieken in de vraag op te vangen. | Lasercontrollers hebben een hekel aan drukschommelingen. | Drukschommelingen tijdens het piercen en snelle contourveranderingen |
Druk en stroming
Specificeer de compressor met de druk die de nozzle nodig heeft, plus de verliezen door drogers, filters en leidingen. De doorstroming is afhankelijk van de nozzlediameter en het aantal minuten per uur dat de laserstraal aan staat. Ter referentie: een gepubliceerde configuratie combineert een compressor van 16 bar met een doorstroming van ongeveer 1.27 m³/min bij een ingangsvermogen van 13.4 kW, met een werkelijk snijverbruik van ongeveer 0.5 m³/min, waardoor er voldoende ruimte is voor doorborende en grotere nozzles.
Drogen en filtratie
Dit is de stap die werkplaatsen overslaan en waar ze later spijt van krijgen. Perslucht bevat vocht en oliedamp, die beide op de beschermlens in de snijkop terechtkomen. Een beslagen of vervuilde lens verstrooit de straal, verzwakt de snede en kan barsten door hitte. Leveranciers van luchtbehandelingssystemen specificeren doorgaans een drukdauwpunt tussen -40 en -60 °C, wat betekent dat er na de compressor een droogmiddel of een hoogwaardige droger wordt geplaatst, gevolgd door coalescentie- en actieve koolfilters. Inzicht in de positie van de beschermlens in de snijkop wordt behandeld in de handleiding. Belangrijkste onderdelen van een fiberlasersnijmachineDit maakt duidelijk waarom de luchtkwaliteit het duurste verbruiksartikel in het systeem beschermt.
Leidingwerk, plaatsing en onderhoud
Plaats de compressor dicht bij de laser zodat de hogedrukleiding kort is, en gebruik leidingen die geschikt zijn voor de volledige werkdruk in plaats van standaard werkplaatsleidingen. Elke bocht, snelkoppeling en lange slang kost druk bij de spuitmond, daarom wordt bij veel installaties een aparte hogedrukleiding naar de snijkop aangelegd, terwijl een drukregelaar lageredruklucht naar de rest van de werkplaats voert.
Beschouw het luchtpakket als onderdeel van de laser, niet als gebouwinstallatie. Tap de ontvanger dagelijks af en controleer de automatische aftappunten, registreer wekelijks het dauwpunt en vervang de filterelementen op basis van het drukverschil in plaats van op basis van schattingen. Een enkele natte ochtend na een gemiste aftapbeurt kan meer kosten aan beschermlenzen dan een jaar aan filterelementen.
Afwegingen bij de kwaliteit van de rand
Luchtsnijden is geen gratis alternatief; het is een weloverwogen afweging tussen gaskosten en de kwaliteit van de snijkant. Praktische voorbeelden uit de industrie laten zien dat de kwaliteit van met lucht gesneden snijkanten bij veel onderdelen bijna gelijk is aan die van snijkanten die met zuurstof of stikstof zijn gesneden, maar het verschil dat overblijft is voorspelbaar:
⦿ Zacht staal: lichte oxide op het snijvlak, doorgaans prima geschikt voor schilderen en poedercoaten na normale voorbehandeling.
⦿ Roestvrij staal: een lichte geel tot grijze tint en een minder glanzend oppervlak dan stikstof; moet mogelijk gereinigd worden vóór het lassen of polijsten.
⦿ Aluminium: vaak even goed of beter dan stikstof bij dunne platen, met weinig slakvorming bij een optimale drukregeling.
⦿ Dikkere secties: het risico op slakkenvorming neemt toe naarmate de dikte toeneemt, en dat is waar stikstof of zuurstof meestal weer in het proces terechtkomt.
Het doorboren verdient een aparte toelichting. Veel luchtsystemen doorboren met een lagere druk en verhogen die vervolgens voor het snijden, omdat een volledige drukstoot tijdens het doorboren gesmolten metaal terug naar het mondstuk kan spatten. Laat de controller die drukschakeling regelen in plaats van één vaste waarde te gebruiken voor de hele contour.
De praktische regel is om het orderboek te sorteren op basis van wat de klant ziet. Verborgen beugels, geverfde panelen en stalen constructieonderdelen Onderdelen die bestemd zijn voor coating, zijn ideale kandidaten voor luchtkoeling. Roestvrijstalen onderdelen voor de bouw en onderdelen van voedselveilige materialen blijven doorgaans onder stikstofkoeling, en het is belangrijk om beide gassen via leidingen naar de coating toe te voeren. lasersnijmachine Hiermee kan het snijprogramma per taak de juiste keuze maken.
Overstappen betekent meestal opnieuw afstellen, niet alleen het verwisselen van een gasleiding. Verwacht dat je de nozzlegrootte, focuspositie en druk moet aanpassen aan elk materiaal en elke dikte, en sla de luchtparameters vervolgens op in een eigen snijbibliotheek. De meeste werkplaatsen gebruiken proefstukken van een week op restmateriaal voordat ze met echte opdrachten aan de slag gaan, en die week geeft doorgaans een beter antwoord op de vraag naar de snijkwaliteit dan welk specificatieblad dan ook.
Kosten per uur vergeleken met stikstof
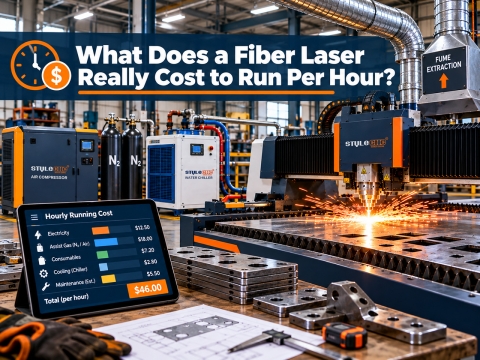
De gaskosten zijn afhankelijk van de inschakeltijd van de straal, de grootte van de nozzle en de druk, en de stikstofkosten stijgen fors met elke extra bar. Perslucht verandert de structuur van de factuur: in plaats van per geleverde kubieke meter te betalen, betaalt de werkplaats eenmalig voor de compressor en vervolgens voornamelijk voor de elektriciteit om deze te laten draaien. Bij een tweeploegendienst loopt dat verschil snel op.
| Factor | Perslucht | Stikstof | maat |
|---|---|---|---|
| Gaskosten per snijminuut | Ongeveer $0.01 tot $0.03, voornamelijk elektriciteit. | Ongeveer $0.20 tot $0.40, hoger bij hoge druk. | Gasverbruik gedeeld door minuten dat de beamer aan stond |
| Kosten per kubieke meter | Baseline | Minimaal 3 keer de luchtdruk, in sommige regio's zelfs meer dan tien keer. | Leveringsprijs per m³ inclusief huur en bezorging |
| Leveringslogistiek | Ter plaatse geproduceerd, op aanvraag. | Flessen, dewarvaten of bulktanks met verdampingsverliezen | Uren stilstand in afwachting van gaslevering |
| Vooraf investeren | Hogedrukcompressor, droger, filters, ontvanger | Tankhuur of generator, plus doorlopende gaskosten | Payback-maanden op het radiopakket |
| Randresultaat op roestvrij staal | Lichte oxidatietint aan de rand | Heldere, oxidevrije rand | Of het onderdeel na het zagen gereinigd moet worden. |
De casestudies maken de cijfers concreet:
⦿ Eén Australische fabrikant besteedt meer dan $9$000 per maand aan stikstof in flessen, een compressorinstallatie van 22 kW, 16 bar geïnstalleerd en gerapporteerd over $9Een jaarlijkse besparing van 6,000, zelfs na aftrek van exploitatie- en onderhoudskosten.
⦿ Een fabrikant van dienbladen meldde ongeveer $4Een besparing van 2,000 per jaar, waarbij het persluchtsysteem zichzelf binnen een jaar terugverdient.
⦿ Een Amerikaanse contractfabrikant heeft de operationele kosten van fiberlasers verlaagd tot onder de limiet. $4 per uur, ongeveer 90 procent goedkoper dan de stikstofbasislijn, terwijl het grootste deel van het roestvrijstalen werk met perslucht wordt uitgevoerd.
Voor uw eigen terugverdienberekening heeft u 3 getallen nodig: de huidige maandelijkse stikstofkosten, het aantal uren dat de laserstraal per maand wordt gebruikt en de installatieprijs van een compressor en behandelingsinstallatie met de juiste afmetingen. Trek de elektriciteits- en onderhoudskosten van de compressor af van de stikstofrekening, en het resterende bedrag geeft aan hoeveel maanden het duurt voordat de installatie zichzelf terugverdient. Werkplaatsen die voornamelijk gecoat zacht staal bewerken en aluminium onderdelen Ze behalen doorgaans het snelste rendement, omdat de afweging met betrekking tot oxide hen niets kost.

Checklist vóór de overstap
✔ Verzamel de stikstoffacturen van de afgelopen twaalf maanden, inclusief tankhuur en leveringskosten.
✔ Sorteer de onderdelenmix in zichtbaar roestvrij staal, gecoat staal, gegalvaniseerd staal en aluminium, en schat het aandeel dat lucht kan bevatten.
✔ Specificeer de compressor voor de spuitmonddruk plus leidingverliezen, met een debiet afgestemd op uw grootste spuitmond.
✔ Budgetteer de droger, coalescentie- en koolstoffilters en de opvangtank als onderdeel van het pakket, niet als extra's.
✔ Zorg dat er stikstof beschikbaar is voor zichtbaar roestvrij staal en dikke secties, en laat het snijprogramma het gas per klus selecteren.
Configureer uw fiberlaser voor luchtsnijden.
Vergelijk vermogensniveaus en bedformaten over het volledige assortiment. fiber lasersnijmachinesVraag een vrijblijvende offerte aan, inclusief een bijpassende hogedrukcompressor en luchtbehandelingsinstallatie voor uw materialen.