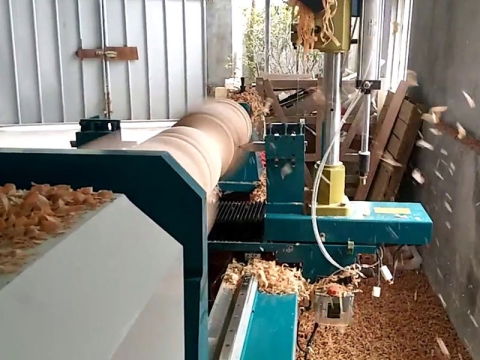
Een houtdraaibank is een werktuigmachine die gebruikmaakt van houtdraaigereedschap om het oppervlak van hout vorm te geven of complexe profielen te creëren.
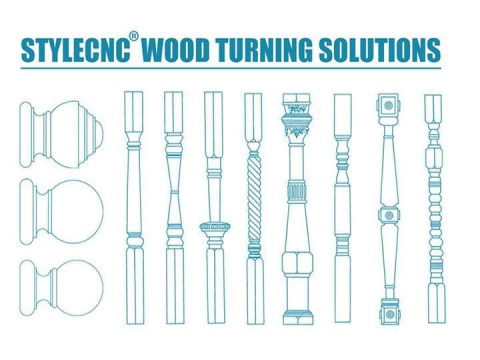
Houtdraaibanken CNC-houtdraaibanken worden voornamelijk gebruikt voor de productie van artikelen zoals trapleuningen, Romeinse zuilen, tafel- en stoelpoten, wastafels, houten vazen, tafels met houten zuilen, deuvels, meubelonderdelen en wiegpalen. Ze zijn ook geschikt voor de productie van borden, bekers, flessendoppen, handgrepen, deegrollers, fluiten en cello-accessoires. CNC-houtdraaibanken zijn bijzonder geschikt voor serieproductie in kleine en middelgrote houtbewerkingsbedrijven, omdat ze de flexibiliteit bieden om vormen te definiëren en snel te wisselen tussen bewerkingsstijlen. In tegenstelling tot traditionele draaibanken, die beperkt zijn tot het bewerken van één werkstuk tegelijk, kunnen CNC-houtdraaibanken (inclusief modellen met twee en drie assen) gelijktijdig 2 of 3 identieke werkstukken bewerken. De apparatuur is gebruiksvriendelijk, met intuïtieve ontwerpsoftware en stijlwisseling met één druk op de knop, waardoor operators zonder specialistische achtergrond na een korte training snel aan de slag kunnen. Volautomatische CNC-houtdraaibanken stellen één operator in staat om 2 of 3 machines tegelijk te bedienen, waardoor de productie-efficiëntie aanzienlijk wordt verhoogd, de arbeidskosten worden verlaagd en aanzienlijke economische voordelen worden behaald.
Instructies
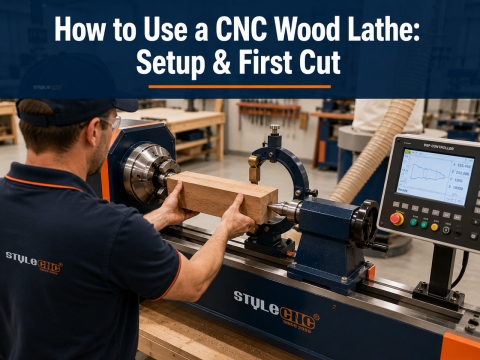
❇️ Controleer of het draaigereedschap goed vastzit. Controleer de status van de stroomvoorziening, de luchttoevoer en het bewerkingsgebied, en zorg ervoor dat het werkstuk stevig is vastgeklemd.
❇️ Controleer vóór de bewerking of de programma-invoer correct is, de gereedschapscompensatie nauwkeurig is en de systeemparameters correct zijn ingesteld.
❇️ Zet de keuzeschakelaar in de stand "Auto", selecteer het gewenste bewerkingsprogramma en druk op de knop "Cycle Start".
❇️ De machine zal terugkeren naar de mechanische thuispositie ter voorbereiding op de bewerking.
❇️ Druk op de knop "Cycle Start" om de bewerking te starten; de spindel zal beginnen te draaien (als de gereedschapstoren begint te bewegen maar de spindel niet draait, druk dan op de knop "Start"). Spindelsnelheid aanpassen: Pas de snelheid aan op basis van het werkstukmateriaal, de bewerkingsgeometrie en het gereedschapstype; over het algemeen vereisen harde materialen hogere snelheden, terwijl standaardsnelheden volstaan voor zachte materialen. Als er trillingen optreden tijdens de bewerking, pas dan de snelheid aan om deze te elimineren.
❇️ Na voltooiing van de bewerking keert het systeem automatisch terug naar de beginpositie.
❇️ Om een nieuw werkstuk te bewerken, drukt u gewoon nogmaals op de knop "Cycle Start"; om van programma te wisselen, herhaalt u de bovenstaande stappen.
❇️ Om het bewerkingsprogramma te verlaten, drukt u op de knop "Afsluiten" of draait u de keuzeschakelaar naar de stand "Instellen"; het systeem keert dan terug naar de begininterface.
❇️ Als er tijdens de bewerking een afwijking wordt geconstateerd, drukt u op de knop "Noodstop" om alle bewerkingen te stoppen. Om de bewerking kort te pauzeren voor inspectie, drukt u op de knop "Pauze"; druk er nogmaals op om de bewerking te hervatten.
Opmerking: Gebruik een lage voedingssnelheid tijdens het bewerken. Snelle verplaatsingssnelheden kunnen worden gebruikt voor gereedschapsterugtrekking of niet-snijdende bewegingen. Snelle voedingssnelheden zijn geschikt voor gladde, continue secties, terwijl de snelheid moet worden verlaagd in gebieden met drastische diameterveranderingen. Voor secties met abrupte of aanzienlijke diametervariaties wordt aanbevolen om eerst het gedeelte met de grotere diameter te bewerken, gevolgd door het gedeelte met de kleinere diameter op een lagere snelheid.
Voorzorgsmaatregelen
⛔ Installeer de apparatuur niet tijdens onweer; installeer geen stopcontacten op vochtige plaatsen; raak nooit ongeïsoleerde stroomkabels aan.
⛔ Operators moeten een grondige training volgen, persoonlijke veiligheid en veiligheid van de apparatuur tijdens het gebruik prioriteren en zich strikt aan de bedieningsprocedures houden bij het gebruik van de CNC-houtdraaibank.
⛔ De vereiste voedingsspanning is 220V of 380V, met een fluctuatiebereik van minder dan 5%. Als de spanning instabiel is of er krachtige apparatuur in de buurt is, kies dan een spanningsstabilisator in overleg met een professionele technicus.
⛔ De CNC-houtdraaibank en de besturingskast moeten betrouwbaar geaard zijn. Het aansluiten of loskoppelen van datakabels terwijl de stroom is ingeschakeld is ten strengste verboden.
⛔ Het is operators ten strengste verboden handschoenen te dragen tijdens het werk; het dragen van een veiligheidsbril wordt aanbevolen.
⛔ De machinebehuizing is gemaakt van gegoten onderdelen, die relatief broos zijn; gebruik matige kracht bij het vastschroeven om te voorkomen dat de schroefdraad beschadigd raakt.
⛔ Snijgereedschap moet correct worden gemonteerd en vastgeklemd, en scherp worden gehouden. Bot gereedschap vermindert de draaikwaliteit en kan leiden tot overbelasting van de motor.
⛔ Steek uw vingers niet in het werkgebied van het gereedschap; het demonteren van de draaikop voor andere doeleinden is ten strengste verboden. Het verwerken van materialen die asbest bevatten is ten strengste verboden.
⛔ Overschrijd de gespecificeerde verwerkingslimieten van de machine niet. Schakel de stroomtoevoer uit wanneer de machine gedurende langere tijd niet in gebruik is. Verplaatsing van de machine dient onder begeleiding van professionals te gebeuren.
⛔ Raadpleeg bij een storing van de machine het gedeelte over probleemoplossing in de gebruiksaanwijzing of neem contact op met de dealer om letsel of schade aan de apparatuur te voorkomen.
Veiligheidsregels
⚠️ Voordat u de CNC-houtdraaibank in gebruik neemt, dient u het werkstuk stevig te monteren, de borgmoer van de losse kop vast te draaien en de center van de losse kop te vergrendelen met behulp van het vergrendelingsmechanisme. Draai het werkstuk handmatig rond om de conditie te controleren en de positie van de gereedschapssteun aan te passen. De afstand tussen de gereedschapssteun en het werkstuk moet 2-3 mm bedragen. Als de afstand te groot is, kan het gereedschap in het hout snijden ("gereedschapsgat"), wat mogelijk tot een veiligheidsincident kan leiden.
⚠️ Nadat u het hout hebt vastgeklemd, draai de spankop handmatig om de uitlijning te controleren en te verifiëren of de schroeven van de gereedschapsschacht en de gereedschapssteun goed vastzitten; sluit de stroom pas aan en voer een test uit nadat u hebt gecontroleerd of alles correct is.
⚠️ Bij werkstukken langer dan 100 mm moet de center van de losse kop worden gebruikt om het werkstuk stevig op zijn plaats te houden.
⚠️ Bij het monteren van het draaigereedschap moet de lengte van de gereedschapsschacht die uit de gereedschapssteun steekt minder dan 50 mm zijn en de totale schachtlengte ongeveer 150 mm. Bij het bewerken van grote werkstukken (diameter groter dan 500 mm) moet het gereedschap stevig aan de gereedschapssteun bevestigd zijn en mag de snijkant niet te scherp zijn.
⚠️ Stel de juiste snijparameters in. Verminder tijdens het voordraaien de snijdiepte om rekening te houden met de hoekige randen van het werkstuk. Zodra de randen zijn afgevlakt en het werkstuk grofweg in vorm is, kan de rotatiesnelheid worden verhoogd voor de verdere bewerking.
⚠️ Houd het snijvlak scherp. Het gebruik van een bot gereedschap vermindert niet alleen de bewerkingskwaliteit, maar verhoogt ook het risico op ongelukken.
⚠️ Bewerk geen kleine werkstukken met knoesten. Vermijd hoge aanvoersnelheden bij het bewerken van werkstukken met knoesten; verwijder eventuele harde vreemde voorwerpen uit het hout voordat u begint met de bewerking.
⚠️ Bij het draaien van onregelmatig, hoekig hout, gebruik eerst een stationair gereedschap om de scherpe randen weg te snijden voordat u verdergaat met het afdraaien.
⚠️ Gebruik schuurpapier om het oppervlak van het gedraaide onderdeel glad te maken voor een betere afwerking. Oefen tijdens het schuren geen overmatige druk uit. Beweeg het schuurpapier met een constante snelheid over het oppervlak van het werkstuk om de gewenste afwerking te bereiken en tegelijkertijd overmatige slijtage van het werkstuk te voorkomen.
⚠️ Gebruik een lage aanvoersnelheid voor de eerste snede op de CNC-houtdraaibank. Plaats bij het schuren met schuurdoek of schuurpapier uw rechterhand ervoor en uw linkerhand erachter, en oefen gelijkmatige druk uit.
⚠️ Gelijmde houten constructies moeten 24 uur uitharden voordat ze gedraaid mogen worden.
⚠️ De rotatiesnelheid van de draaibank is afhankelijk van de afmetingen en het materiaal van het werkstuk.
⚠️ Kies een geschikte spindelsnelheid: verlaag de snelheid bij het draaien van grote werkstukken, aangezien een hoge rotatietraagheid tot ongelukken kan leiden; verhoog de snelheid daarentegen bij kleinere werkstukken voor een gladder oppervlak. Het is cruciaal dat het onbewerkte hout wordt afgerond voordat het wordt gedraaid. Het direct draaien van vierkant materiaal is ten strengste verboden, omdat dit een aanzienlijk veiligheidsrisico met zich meebrengt.
⚠️ Volg de veiligheidsvoorschriften voor de draaibank strikt op. Controleer alle onderdelen om er zeker van te zijn dat ze correct functioneren voordat u de machine start.
Onderhoudsregels
CNC-houtdraaibanken vereisen inspectie en onderhoud zowel vóór als na gebruik. De specifieke onderhoudsrichtlijnen zijn als volgt:
*️⃣ Smering van de draaibank: Om een goede werking te garanderen, slijtage te minimaliseren en de levensduur te verlengen, moeten alle wrijvingspunten op de draaibank worden gesmeerd en moet dagelijks onderhoud prioriteit krijgen.
*️⃣ Oliepompsmering: Een continu, geforceerd smeermechanisme dat doorgaans wordt gebruikt voor componenten met hoge snelheden die grote hoeveelheden smeermiddel vereisen. Deze methode wordt toegepast op meerdere smeerpunten in de kop van de pomp.
*️⃣ Gangbare smeermethoden voor draaibanken: Draaibanken maken gebruik van verschillende smeermethoden; veelvoorkomende methoden zijn onder andere:
✓ Olie gieten/druppelen: Meestal gebruikt voor blootgestelde schuifoppervlakken, zoals de bedrails.
✓ Spatsmering: Meestal gebruikt voor gesloten behuizingen. Wanneer bijvoorbeeld de tandwielen in de spindelkop draaien, spatten ze smeermiddel van de bodem van de behuizing in een bovenste olietrog; de olie stroomt vervolgens via gaten in de trog naar verschillende smeerpunten.
✓ Oliesmering met lonten: Deze methode wordt doorgaans gebruikt voor oliereservoirs in doseerbakken of schortconstructies. Bij deze methode wordt gebruikgemaakt van de olieabsorberende en -afvoerende eigenschappen van olieleidingen (of -touwen) om smeermiddel naar specifieke punten te leiden, waardoor intermitterende druppelsmering wordt geboden.
✓ Smering met kogelterugslagklep: Deze methode wordt doorgaans gebruikt voor componenten zoals losse koplagers, handwielen van de slede en steunen voor spindels, voedingsstangen of bedieningshendels. Olie wordt geïnjecteerd door een oliepistool tegen de kogel aan de bovenkant van de klep te drukken; zodra het pistool wordt verwijderd, keert de kogel terug naar zijn oorspronkelijke positie en sluit de opening af, waardoor stof niet kan binnendringen.
✓ Vetpot: Wordt doorgaans gebruikt voor onderdelen zoals versnellingsbakken, tandwielassen of andere plekken waar frequent smeren lastig is. De pot is voorgevuld met vet op calciumbasis; wanneer smering nodig is, wordt het vet door het aandraaien van het deksel naar het smeerpunt geperst.
Door het bovenstaande juiste onderhoud te plegen, wordt de CNC-houtdraaibank gemakkelijker te bedienen en wordt de levensduur ervan verlengd.