Het begrijpen van een workflow in twee stappen is de snelste manier om de machine zelf te doorgronden, omdat elke specificatie op een buigmachine Het doel is om een nauwkeurig vlak werkstuk om te zetten in een nauwkeurig driedimensionaal onderdeel. Deze uitleg beschrijft het volledige proces: welke machines er tot de familie behoren, hoe werkstukken van snijden naar vormen gaan, hoe de drie buigmethoden van elkaar verschillen, de wiskunde die voorspelt waar metaal buigt, en hoe de meest voorkomende materialen zich gedragen onder de stempel.
Wat wordt er verstaan onder een plaatbuigmachine?
De term verwijst naar een familie van machines, niet naar één enkele machine. De kantbank is het werkpaard, die een stempel in een V-vormige matrijs drijft over een lange baan. Vouwmachines en plaatbuigmachines klemmen de plaat vast en zwenken een balk om de rand omhoog te vouwen, waardoor de plaat vlak op een tafel blijft liggen en deze methode geschikt is voor grote panelen die door één operator worden verwerkt.
De zetbank voor dozen en bakken voegt segmentvingers toe aan de klembalk, zodat de gevormde zijkanten het gereedschap kunnen passeren. Hierdoor kunnen alle vier de wanden van een doos of bak gevormd worden. Plaatbuigmachines Kies voor een totaal andere aanpak en buig de dikke plaat tussen rollen in plaats van deze langs een lijn te vouwen.
Welke machine een werkplaats kiest, hangt af van het onderdeel. Lange, gevouwen profielen lenen zich het beste voor de kantbank, grote panelen voor de buigmachine, behuizingen voor segmentgereedschap en cilinders voor rolmachines. De meeste metaalbewerkingsbedrijven kiezen uiteindelijk eerst voor een kantbank, omdat deze met één investering het grootste deel van de te buigen onderdelen kan verwerken.
De keuze tussen een kantbank en een vouwbank verdient nog een extra zinnetje met nuancering, omdat beide machines het vel papier op tegengestelde manieren verwerken. druk op de rem Bij een zetbank moet de operator het werkstuk ondersteunen terwijl de flens omhoog zwenkt, wat bij grote, dunne panelen die door hun eigen gewicht doorbuigen een klus voor twee personen wordt. Een vouwbank houdt het paneel plat op de tafel en beweegt alleen de vouwbalk, waardoor één operator panelen kan vormen waar een team met een zetbank moeite mee zou hebben. Bedrijven die architectonische gevelbekleding of HVAC-kanalen produceren, rechtvaardigen de aanschaf van een vouwbank vaak puur op basis van de arbeidskosten.
Het snij- en buigproces
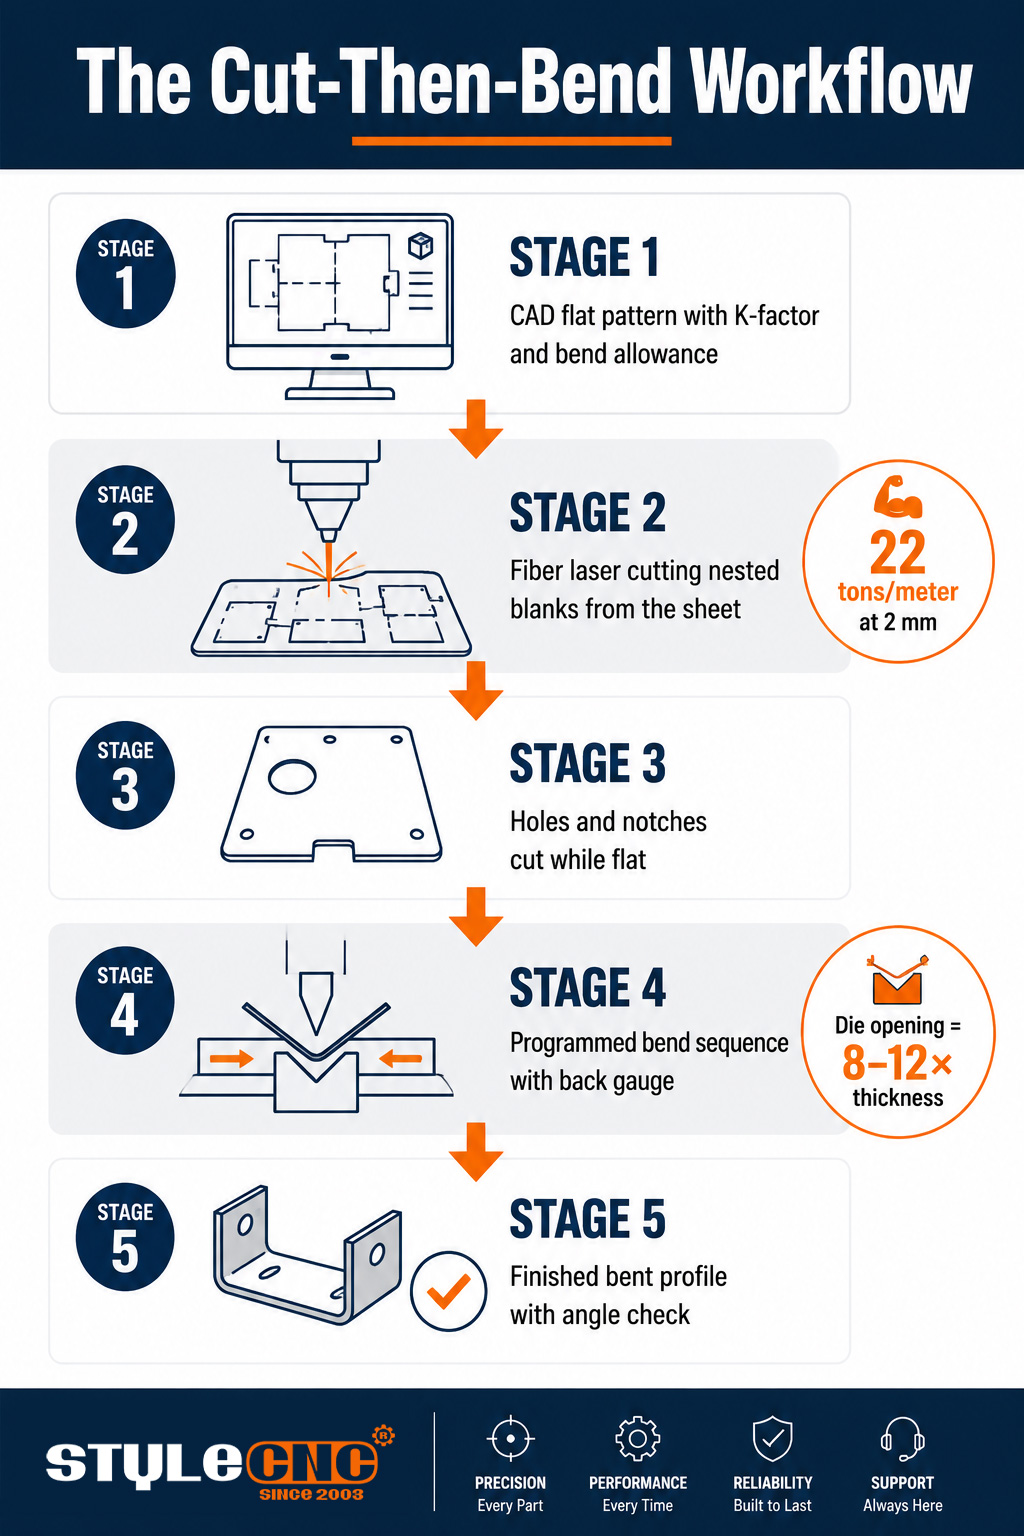
Het buigproces begint vóór de buigmachine. De vlakke plaat wordt op een berekende lengte gesneden, gaten en inkepingen worden uitgesneden terwijl de plaat nog vlak is, en pas daarna bereikt het onderdeel de buigmachine. Het uitsnijden van details vlak is aanzienlijk goedkoper en nauwkeuriger dan ze achteraf aan te brengen.
De nauwkeurigheid van de blanco bepaalt de bovengrens voor de buignauwkeurigheid. Fiberlasersnijmachine die de buiglijn aanvoert levert werkstukken met een randkwaliteit en dimensionale consistentie waarop een buigcontroller kan vertrouwen, waardoor veel buigproblemen in werkelijkheid verkapte snijproblemen zijn. Werkplaatsen die met dikkere platen werken, gebruiken vaak... Metaallasersnijmachines voor het voorbereiden van werkstukken. nodig heeft of CNC plasmasnijder Stroomopwaarts, waarbij een deel van de afwerking aan de randen wordt opgeofferd voor snelheid op zware stukken.
Operators kaderen de overdracht in praktische vragen: zal de braamzijde van dit werkstuk naar de matrijs gericht zijn en het onderdeel beschadigen, of heeft het snijprogramma rekening gehouden met de nerfrichting zodat de buiging niet scheurt? Deze details worden met het werkstuk mee overgedragen, en de bedrijven die hier in de snijfase rekening mee houden, buigen met veel minder afval.
Batchverwerking verbindt de twee fasen op een economische manier met elkaar. Nesting-software plaatst tientallen ontwikkelde vlakke patronen op elk vel vóór het snijden, waardoor de buigcel de werkstukken in de juiste volgorde ontvangt met minimale materiaalverspilling. Wanneer de snij- en buigprogramma's afkomstig zijn van hetzelfde CAD-model, komen de ontwikkelde lengtes, gatposities en buiglijnen overeen door de constructie, en wordt het eerste product meestal in één keer goedgekeurd.
Het buigproces zelf volgt een geprogrammeerde volgorde. De controller bepaalt de buigvolgorde, zodat eerdere flenzen nooit tegen het gereedschap botsen. De aanslag positioneert het werkstuk voor elke buigbeweging en de operator draait of kantelt het onderdeel tussen de buigingen door, zoals de simulatie voorschrijft. Het buigen van een behuizing met vier buigingen kan in minder dan een minuut met een goed gepland programma en in een slecht gepland programma drie keer zo lang duren.
Luchtbuigen versus bodemvorming versus munten
Alle drie de methoden gebruiken dezelfde stempel- en matrijsgeometrie; wat verschilt, is de diepte van de stempel en de uitgeoefende kracht. De keuze bepaalt de benodigde tonnage, de gereedschapskosten en de mate waarin de controller de terugvering moet compenseren.
| Factor | Lucht buigen | dieptepunt | Bewerking middels ‘coining’ | maat |
|---|---|---|---|---|
| Punch reis | Stopt net voor de bodem van de matrijs. | Drukt het vel volledig in de matrijs. | De stempels ponsen de punt in het materiaal. | Ponsdiepte ten opzichte van de V-vormige opening in de matrijs |
| Vereiste tonnage | Laagste van de 3 methoden | Ongeveer 3 tot 5 keer luchtbuigen | Tot wel 10 keer luchtbuigen | Tonnen per meter, afhankelijk van de dikte en de breedte van de matrijs. |
| Spring terug | Grootste; controller buigt door om te compenseren | Gereduceerd; matrijscontact bepaalt de hoek | Vrijwel volledig verdwenen door de stempelkracht. | Mate van elastisch herstel na ponslift |
| Flexibiliteit van de gereedschappen | Eén gereedschapset biedt vele mogelijkheden. | Eén dobbelsteen per doelhoek | Speciaal gereedschap per onderdeel | Aantal gereedschapswisselingen voor uw onderdelenmix |
| Beste gebruik | Algemene fabricage, gemengde series | Herhaalonderdelen met nauwe toleranties | Kritische hoeken op een dunne plaat | Aandeel van onderdelen die minder dan een halve graad nodig hebben |
Terugvering is het onderliggende gedrag bij de hele vergelijking. Elk metaal veert elastisch terug wanneer de stempel omhoog komt, waardoor de buiging iets opener wordt. Luchtbuigen accepteert die terugvering en buigt iets te veel om dit te compenseren. Daarom domineert het de moderne werkplaatsen: één gereedschapsset, een gemiddeld tonnage en een controller die de compensatieberekeningen per materiaal uitvoert.
Buigtoeslag, K-factor en een uitgewerkt voorbeeld
Metaal rekt uit aan de buitenkant van een bocht en wordt samengedrukt aan de binnenkant. Ergens tussen deze twee oppervlakken bevindt zich een neutrale as die zijn oorspronkelijke lengte behoudt. De K-factor bepaalt de positie van deze as als een fractie van de dikte, meestal tussen de 0.3 en 0.5. De buigtoeslag gebruikt deze waarde om te berekenen hoeveel vlak materiaal elke bocht verbruikt.
De praktische cijfers die uit deze berekening voortkomen:
• De buigtoeslag bepaalt de lengte van het ontwikkelde vlakke werkstuk, waardoor het snijprogramma hiervan afhankelijk is voordat de zetbank het werkstuk aanraakt.
• Een algemene vuistregel schrijft voor dat de minimale binnenbuigradius voor zacht staal ongeveer één materiaaldikte moet bedragen om scheuren te voorkomen.
• De breedte van de matrijsopening is doorgaans 8 tot 12 keer de materiaaldikte, en door de matrijsopening te verbreden, wordt de benodigde tonnage verlaagd.
Een concreet voorbeeld van de benodigde tonnage maakt dit verband duidelijk. Het buigen van 2 mm zacht staal over een V-matrijs van 16 mm vereist ongeveer 22 ton per meter buiglengte, dus een flens van 1.2 meter heeft ongeveer 27 ton nodig. Bij 3 mm over een matrijs van 24 mm loopt de benodigde tonnage op tot bijna 33 ton per meter. Het patroon om te onthouden: de benodigde tonnage neemt toe met het kwadraat van de dikte, vandaar dat een machine die is ontworpen voor 2 mm plaatwerk niet zomaar 6 mm plaatwerk aankan.
De op het machineframe afgedrukte tonnagetabellen bevatten exact deze berekeningen voor elke standaard matrijsopening, en ervaren operators controleren deze tabellen uit gewoonte in plaats van uit hun hoofd. De tabel laat ook de uitweg zien wanneer een werkstuk de machine overschrijdt: het verbreden van de matrijs verlaagt de benodigde tonnage aanzienlijk, ten koste van een grotere binnenradius en een bredere minimale flens. Of die afweging acceptabel is, hangt af van de tekening, en daarom eindigt het gesprek over tonnage altijd weer bij de onderdeeltekening.
Hoe de gangbare materialen zich gedragen
Zacht staal
Zacht staal vormt de basis voor de tonnagegrafieken: voorspelbare terugvering van een of twee graden, vergevingsgezind bij krappe radii en consistent van plaat tot plaat. De meeste toepassingen voor staalconstructies Buig het hout zonder problemen als het werkstuk schoon is en de houtnerfrichting gerespecteerd wordt.
RVS
Roestvrij staal vereist ongeveer 50 procent meer tonnage dan zacht staal bij dezelfde dikte en veert verder terug, vaak 2 tot 3 graden. Het wordt ook harder tijdens het vormen, waardoor een buiging die twee keer op dezelfde plek wordt geprobeerd, het risico op scheuren vergroot. Programmeer de overbuiging de eerste keer correct. Bij roestvrij staal, waar een perfecte afwerking belangrijk is, zijn beschermfolie en gepolijste matrijzen hun investering waard, omdat matrijssporen die bij zacht staal weggeschuurd zouden kunnen worden, permanente littekens achterlaten op een geborsteld oppervlak.
Aluminium
Aluminium vervormt met minder kracht, maar is minder geschikt voor krappe radii, vooral bij hardere legeringen waar een radius kleiner dan 1.5 keer de dikte scheurvorming langs de buiglijn in de hand werkt. De terugvering is groter dan bij zacht staal, ondanks de lagere kracht. De legeringen die veel voorkomen in toepassingen voor aluminiumbewerking Elk type heeft zijn eigen minimale radius, en de zachtere varianten buigen veel gemakkelijker dan de structurele varianten.
Veelvoorkomende buigdefecten en hun oorzaken
⦿ Scheurvorming langs de buiglijn: radius te klein voor het materiaal of buiging parallel aan de vezelrichting.
⦿ Inconsistente hoeken binnen een batch: variatie in materiaaldikte tussen de platen, geen machinefout.
⦿ Onderontwikkeld middenstuk bij lange bochten: ramdoorbuiging zonder compensatie voor bolling.
⦿ Matrijssporen op zichtbare oppervlakken: versleten gereedschap of ontbrekende beschermfolie op onderdelen waar de afwerking cruciaal is.
⦿ Flenzen buiten de juiste afmetingen: buigtoeslag berekend met een verkeerde K-factor, waardoor het werkstuk op de verkeerde lengte is gesneden.
Checklist voor de workflow vóór de eerste bocht
☑ Controleer of de ontwikkelde vlakke lengte is berekend met de K-factor die uw materiaal daadwerkelijk vertoont.
☑ Zaag alle gaten en inkepingen uit terwijl de plaat plat ligt, en zorg ervoor dat de gaten bij kritieke situaties minstens 2.5 keer de dikte van de plaat verwijderd zijn van de buiglijnen.
☑ Oriënteer bochten dwars op de nerfrichting waar het onderdeel dat toelaat.
☑ Controleer of de matrijsopening 8 tot 12 keer de dikte is en of het tonnage binnen het bereik van de machine ligt.
☑ Produceer eerst een proefstuk en meet de hoek en flenslengte voordat u de hele batch produceert.
Start de workflow bij de snijtafel.
Nauwkeurig buigen begint met nauwkeurige werkstukken. Ontdek meer. Fiberlasersnijmachines gebouwd om buiglijnen te voeden Ontvang een gratis offerte op maat, afgestemd op uw materialen, diktes en dagelijkse productievolume.