Kan een fiberlaser messing en koper snijden?
Ja. Modern fiberlasers Messing en koper worden routinematig gesneden omdat hun golflengte van 1064 nm veel beter in deze metalen insluit dan een CO2 De laserstraal heeft een diameter van 10.6 micron en de stroombronnen zijn voorzien van bescherming tegen terugreflectie. Reken op ongeveer 1 kW vermogen per 1 mm koper, hogedrukzuurstof voor koper, stikstof voor messing en 2 kW of meer voor betrouwbare productiewerkzaamheden.
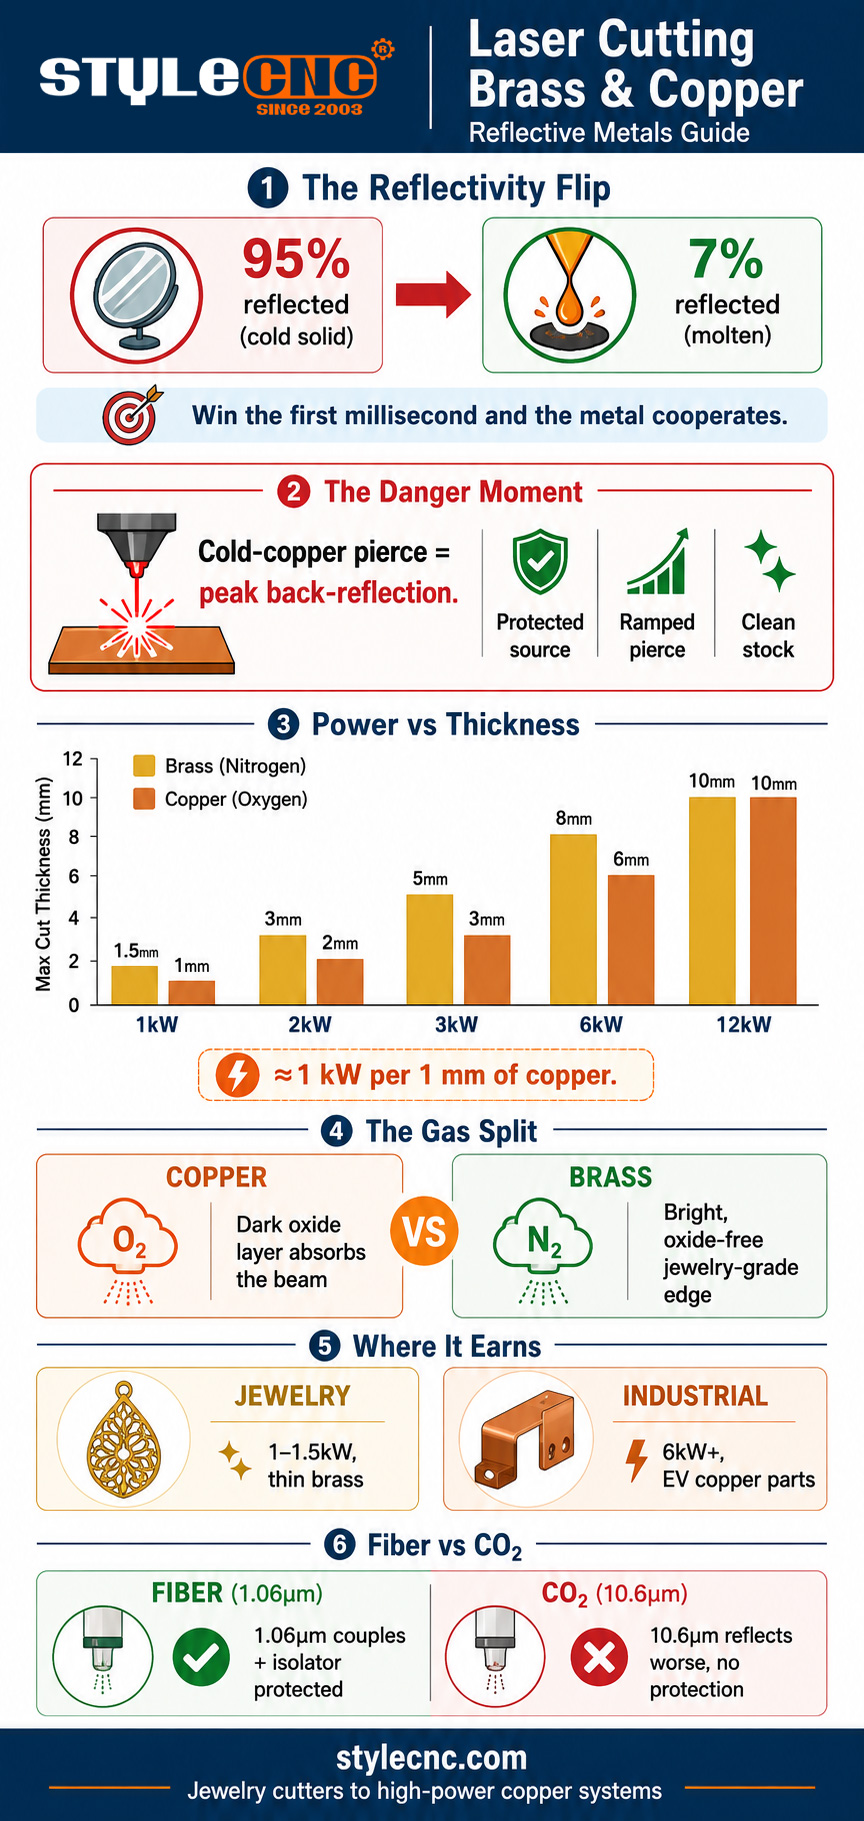
De natuurkundige principes die dit mogelijk maken, berusten op een trucje met de temperatuur. Koper reflecteert ongeveer 95 procent wanneer het koud en vast is, maar dit daalt tot ongeveer 7 procent zodra het metaal smelt. Een fiberlaser overwint dit door die overgang te forceren: maximale vermogensdichtheid op een klein punt smelt het oppervlak in milliseconden, en vanaf dat moment absorbeert het metaal de laserstraal bijna volledig en verloopt het snijproces normaal. De hele uitdaging van reflecterende metalen is geconcentreerd in het moment voordat het smeltbad ontstaat.
Terugblik: Waar schuilt het echte risico?
Dat moment vóór het smelten is het doorboren, en dat is de meest risicovolle gebeurtenis in het hele snijproces. Een continue doorboring met vol vermogen in koud, spiegelglad koper stuurt de maximaal mogelijke gereflecteerde energie in de eerste fractie van een seconde rechtstreeks terug de laserstraal in. Bij oudere, onbeschermde laserbronnen kan dat terugkaatsende licht de toevoervezel of de lasermodule zelf beschadigen, en daar komt het fabeltje over lasers en koper vandaan.
Drie dingen die tot die folklore hebben geleid, zijn verdwenen. Moderne glasvezellasers worden geleverd met terugreflectie-isolatie en sensoren die de laser uitschakelen voordat er schade ontstaat, vaak ondersteund door een uitschakelmechanisme op basis van reflectiebewaking. De doorboormethoden zijn veranderd: gepulseerde of oplopende doorboringen houden de spiegelfase tot op milliseconden nauwkeurig in plaats van continu op vol vermogen op koud metaal te branden. En oppervlaktevoorbereiding is de standaard geworden, omdat olie, oxidefilms en vocht allemaal de reflectie verhogen.
De implicatie voor de aankoop is eenvoudig: controleer bij het bewerken van messing en koper schriftelijk of de lichtbron, de snijkop en de beschermingssystemen geschikt zijn voor reflecterende metalen van de gewenste dikte. Onderdelen kunnen er prima uitzien, terwijl een niet-gecertificeerde machine ongemerkt schadelijk terugkaatsend licht absorbeert.
Waarom vezels beter zijn CO2 op reflecterende metalen
De golflengteverschil is hierbij doorslaggevend, nog voordat andere specificaties van belang zijn. Koper en messing reflecteren de CO2 De laserstraal van 10.6 micron is zelfs sterker dan de vezellaserstraal van 1.06 micron, dus een CO2 De machine begint de strijd met een aanzienlijk lagere energieoverdracht en een ernstiger terugkaatsingsprobleem, zonder dat er beschermende isolatortechnologie is om dit te compenseren. CO2 Vezelsystemen behouden hun plaats in niet-metalen toepassingen en sommige niches voor dikwandige platen, maar voor messing en koper is het oordeel in de industrie duidelijk: vezel of niets.
Het voordeel van dezelfde golflengte vormt de basis van de gehele vezelcategorie, zoals uitgebreid beschreven in de volgende paragrafen: handleiding voor glasvezellasertechnologieBij reflecterende metalen vertaalt dit zich direct in een lager minimaal vermogen, snellere doordringing en een veiliger optisch pad.
Minimale vermogens- en diktelimieten
De vuistregel voor koper is ongeveer 1,000 watt vermogen per millimeter dikte, waarbij messing iets minder veeleisend is omdat het zinkgehalte beter absorbeert. De onderstaande tabel vertaalt dit naar praktische raamdiktes.
| Laservermogen | Messing (Productie) | Koper (Productie) | Typisch werk |
|---|---|---|---|
| 1 kW | Tot 1.5 mm | Tot 1 mm | Sieraden, labels, dun vel |
| 2 kW | 2 3 tot mm | 1.5 2 tot mm | Bewegwijzering, decoratieve panelen |
| 3 kW | 4 5 tot mm | 3 mm | Algemene fabricage |
| 6 kW | 6 8 tot mm | 5 6 tot mm | Stroomrails, elektrische onderdelen |
| 12 kW+ | 10mm+ | 8 tot 10 mm+ | Productie koper/messing plaat |
Twee belangrijke parametergewoonten zorgen ervoor dat de sneden binnen de veilige marge blijven. Gebruik het hoogste piekvermogen dat de bron toelaat, omdat de vermogensdichtheid de reflectiefase verkort. Verlaag vervolgens de voedingssnelheid met 10 tot 15 procent ten opzichte van het maximum dat de snede beschadigt, om procesmarge te creëren. Houd de focus zowel bij het doorboren als bij het snijden op of zeer dicht bij het materiaaloppervlak; reflecterende metalen reageren sneller op onscherpte dan staal.
De gasstrategie die messing van koper scheidt
Het tegenintuïtieve gedeelte is dit: de twee metalen hebben verschillende gassen nodig, en het antwoord van koper wijkt af van de gebruikelijke, duidelijke regel.
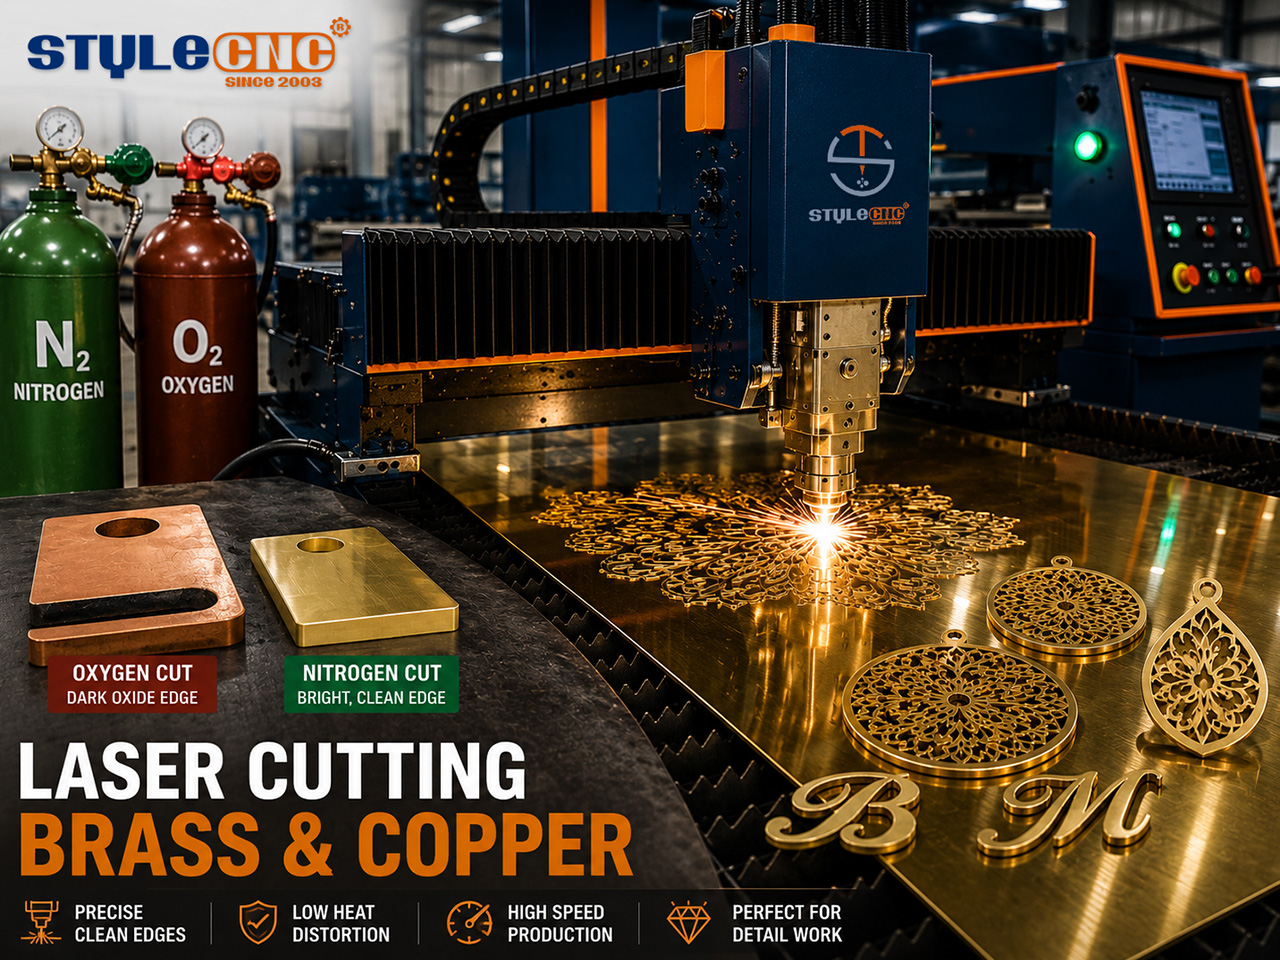
✓ Koper: zuurstof onder hoge druk. Zuurstof reageert met het koperoppervlak en vormt een donkere oxidelaag. Die donkere kleur is juist de bedoeling: koperoxide absorbeert de straling veel beter dan helder koper deze reflecteert. Vanaf ongeveer 2 mm dikte stopt het snijden van koper met alleen stikstof en is zuurstof onmisbaar voor een betrouwbare doorboring en snede.
✓ Messing: stikstof. Messing gedraagt zich dankzij het zinkgehalte meer als een conventioneel metaal, waardoor stikstof levert wat het altijd levert: een oxidevrije, heldere, schone rand die direct geschikt is voor decoratief werk en sieraden. De legeringssamenstelling beïnvloedt het gedrag, daarom moet elke nieuwe messingsoort afzonderlijk worden getest.
✓ Beide: maak het werkstuk eerst schoon. Olie, oxidatielagen, coatings en vocht verhogen allemaal de reflectie van het oppervlak. Het werkstuk afvegen vóór het snijden is de goedkoopste manier om reflectie te voorkomen.
Waar je geld kunt verdienen met het snijden van messing en koper
Sieraden en kleine decoratieve werkstukken vormen een natuurlijke instap: messingplaten van minder dan 1.5 mm dik worden netjes gesneden op compacte machines van 1 tot 1.5 kW, en de laser metalen sieradensnijder Het materiaal is precies afgestemd op dat type werk, met de nauwkeurigheid die vereist is voor hangers, oorbelbasissen en filigraanstukken. Bewegwijzering is de tweede logische toepassing: messing letters, logoplaten en architectonische sierlijsten profiteren van de heldere, stikstofgesneden rand die geen nabewerking nodig heeft vóór het polijsten of patineren.
In de industriële sector worden koperen stroomrails, transformatoronderdelen en elektrische connectoren in grote hoeveelheden met lasertechnologie vervaardigd, en de vraag is enorm toegenomen door de productie van EV-accu's. Het gaat hier om vermogens van 6 kW en hoger, waar de krachtige fiberlaser metaalsnijmachine Deze klasse biedt de vermogensdichtheid en gaslevering die nodig zijn voor de productie van koper. Als bewijs hiervan in het middensegment, STYLECNC's Demonstratie van het snijden van koper met een 2000 W fiberlaser. Het laat zien hoe het proces op echt materiaal wordt uitgevoerd.
Veelgestelde Vragen / FAQ
Kan het snijden van koper mijn fiberlaser beschadigen?
Niet op een moderne, correct geconfigureerde machine. Het risico zit hem in het doorboren van koud koper, wanneer de reflectiviteit rond de 95 procent ligt en het terugkaatsende licht piekt. Moderne lichtbronnen zijn voorzien van isolatie tegen terugreflectie en bewaken deze fout op een veilige manier. Gefaseerd doorboren zorgt ervoor dat de spiegelfase tot milliseconden beperkt blijft. Let op: vraag schriftelijk bevestiging dat uw lichtbron en kop geschikt zijn voor koper met de gewenste dikte.
Waarom wordt zuurstof gebruikt voor koper, maar stikstof voor messing?
Koper heeft namelijk last van reflectie, en zuurstof lost dat chemisch op: de oxidelaag die het vormt is donker en absorbeert de lichtstraal aanzienlijk beter dan helder koper. Onder ongeveer 1 mm kan stikstof volstaan; vanaf circa 2 mm is zuurstof noodzakelijk. Messing, met zijn zinkgehalte, absorbeert voldoende, waardoor het gebruikelijke voordeel van stikstof de overhand krijgt: een heldere, oxidevrije rand die klaar is om te polijsten, precies wat nodig is voor decoratief werk en sieraden.
Hoeveel vermogen heb ik nodig om messingplaat te snijden?
Voor sieraden en dun decoratief messing tot ongeveer 1.5 mm is 1 kW voldoende en wordt er netjes gesneden. Messing van 2 tot 3 mm, geschikt voor reclameborden, vereist 2 kW. Algemene fabricage van 4 tot 5 mm valt binnen het vermogensbereik van 3 kW, en voor dikkere messingplaten is 6 kW en meer nodig. Messing is bij elk vermogensniveau iets dikker dan koper, omdat het de golflengte van de vezel beter absorbeert.
Kan een CO2 Lasergesneden messing of koper?
In feite niet, en het moet niet worden geprobeerd op machines zonder reflecterende metaalbescherming. Beide metalen reflecteren de 10.6 micron. CO2 De golflengte is zelfs nog sterker dan die van de vezel, waardoor de koppeling slechter is en het risico op terugreflectie groter, zonder isolatietechnologie in het optische pad. Dit is een van de duidelijkste voorbeelden bij het snijden van metaal, waarbij de vezellaser niet alleen beter is, maar absoluut het juiste gereedschap.
Waarom verschillen mijn messing sneden tussen verschillende materiaalbatches?
Messing is een familie van koper-zinklegeringen, geen enkel materiaal, en het zinkgehalte dat de absorptie bevordert, varieert per kwaliteit. Legeringen met een hoger zinkgehalte laten zich gemakkelijker bewerken; loodhoudende, gemakkelijk te bewerken kwaliteiten gedragen zich weer anders. De oppervlakteconditie voegt een tweede variabele toe, aangezien oxidatie en filmvorming de reflectie beïnvloeden. De oplossing is dezelfde als voor aluminiumlegeringen: houd de parameters per kwaliteit aan en voer een korte proefsnede uit wanneer een nieuwe partij binnenkomt.
The Bottom Line
Messing en koper waren geen verboden metalen meer vanaf het moment dat glasvezelbronnen bescherming tegen terugkaatsing kregen en operators leerden de doorboring te respecteren. Het recept is consistent: maximale vermogensdichtheid om door de reflecterende fase heen te blazen, scherp focussen op het oppervlak, zuurstof voor koper en stikstof voor messing, schoon materiaal en ongeveer een kilowatt per millimeter koper als richtlijn voor de dikte.
STYLECNC configureert glasvezellasers over dat hele bereik, van de metaalsnijder van juweliersklasse voor dun messing werkstukken systemen met hoog vermogen voor de productie van koper. Stuur de STYLECNC Combineer uw metalen, diktes en volumes voor een configuratie met reflecterende metaalclassificatie en een gasadvies.