Geen enkel laserproduct heeft zich zo snel ontwikkeld in de metaalbewerking als het handlasapparaat. De reden hiervoor is niet de technologie zelf, die al tientallen jaren in geautomatiseerde vorm bestaat, maar de oplossing die het handlasapparaat biedt voor een oud probleem: geschoolde lassers zijn schaars, duur en gaan sneller met pensioen dan dat ze worden vervangen. Deze handleiding legt uit wat de machine goed doet, hoe u een vermogensklasse en koeltype kiest, wat de draadaanvoer toevoegt, de veiligheidsvoorschriften voor een handlasapparaat met een Klasse 4-laserstraal en waar TIG-lassen nog steeds de beste optie is.
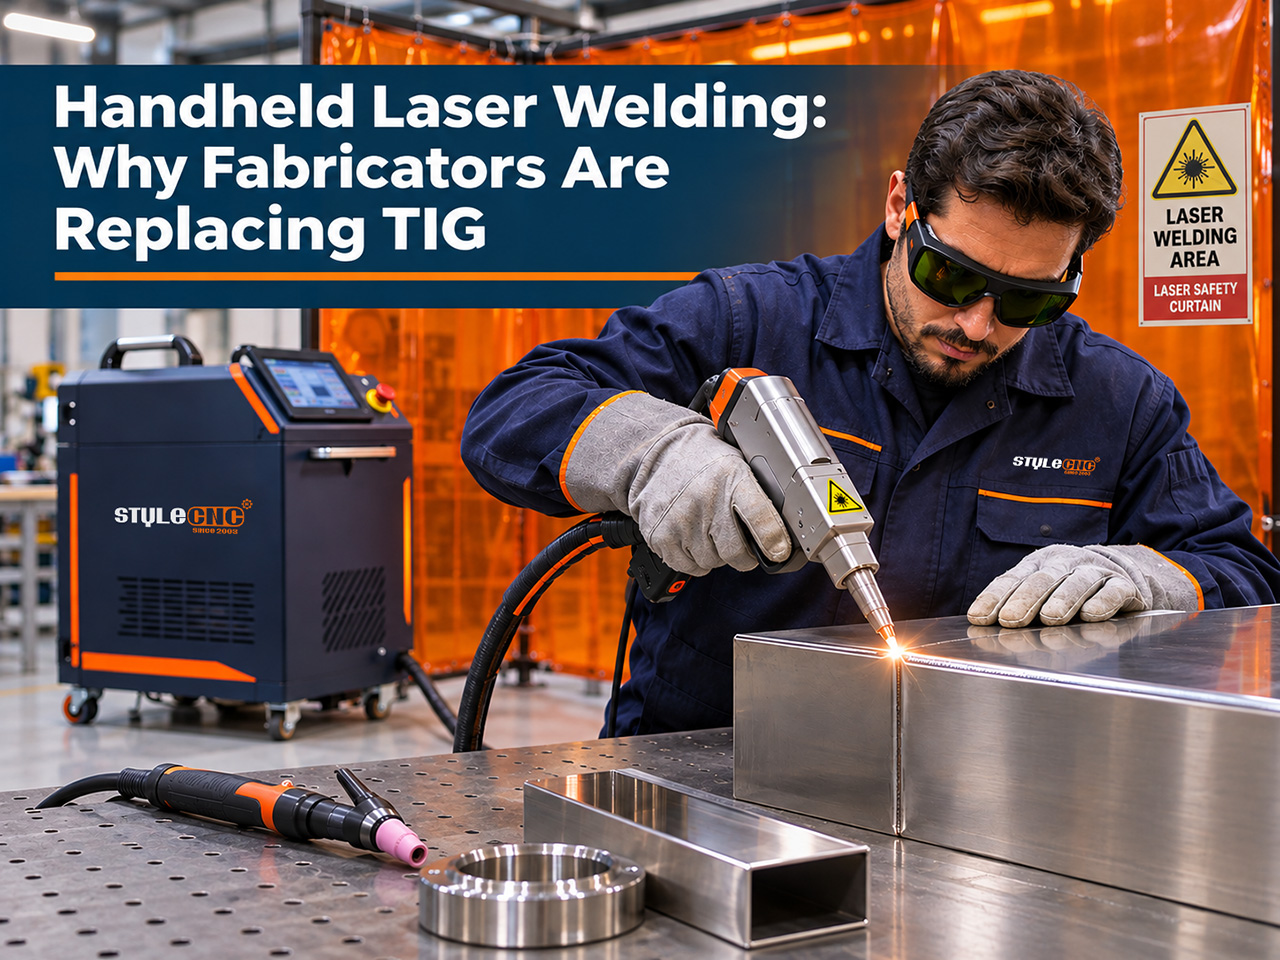
Waarom handlaserlassen de overhand nam
Er zijn 3 voordelen die de verschuiving aansturen, en elk daarvan raakt een andere kostenpost:
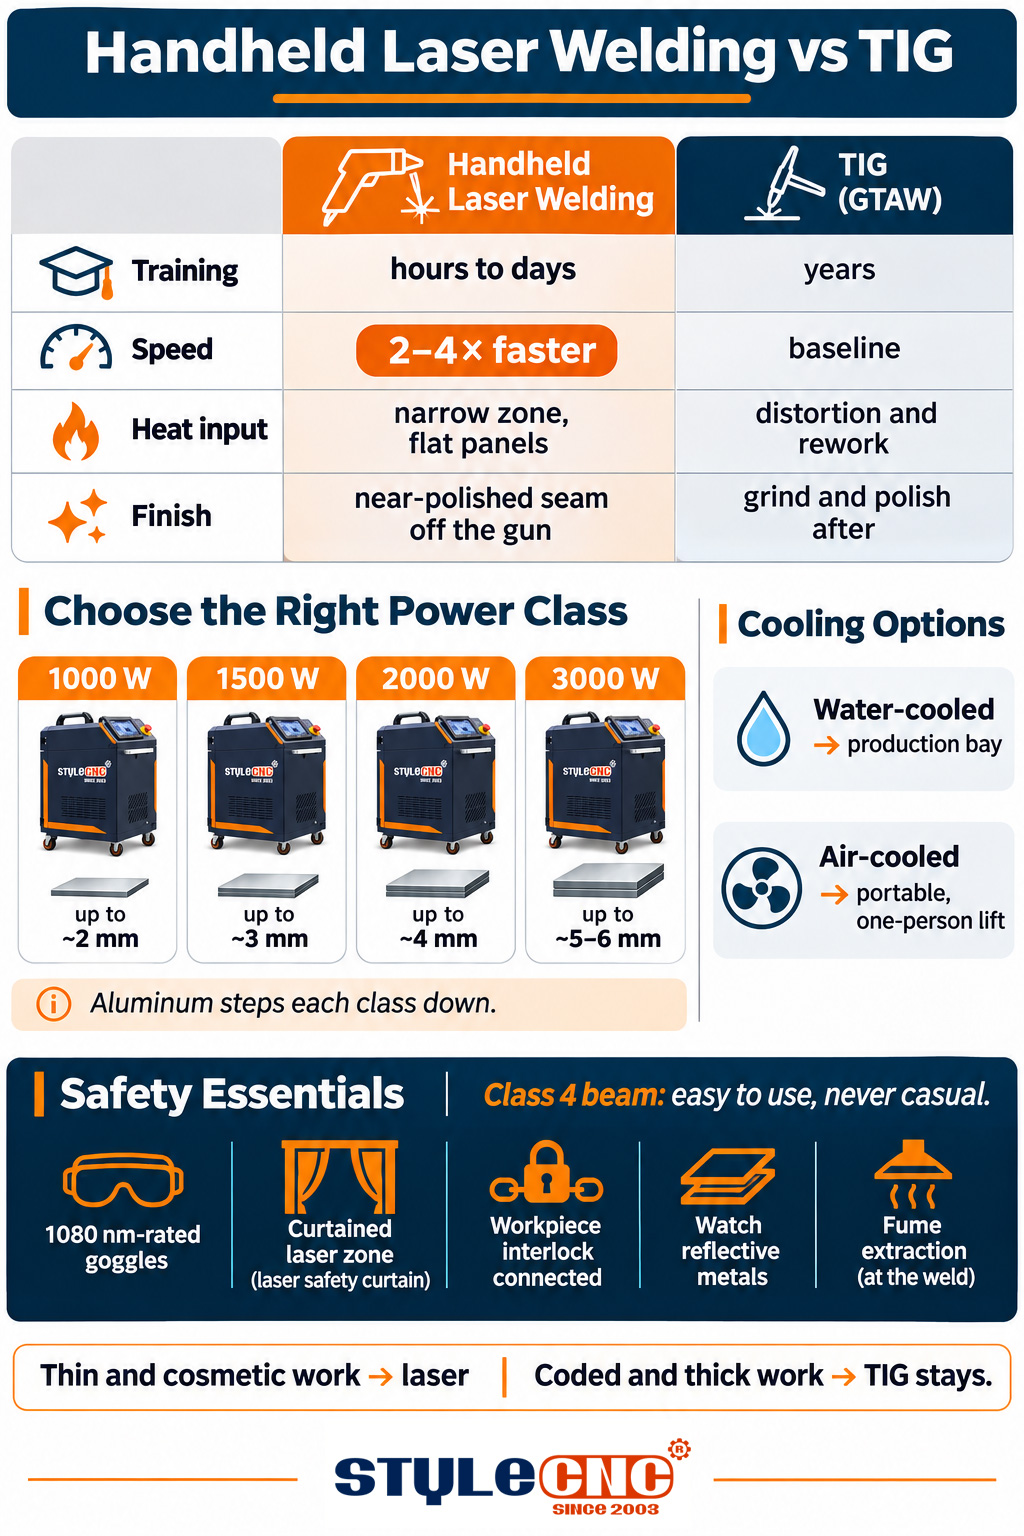
⦿ Trainingstijd: een zorgvuldige operator produceert binnen enkele uren acceptabele naden met een handlaser en binnen enkele dagen goed productiewerk; TIG-lasvaardigheid op roestvrij staal en aluminium vereist jaren training.
⦿ Snelheid: bij standaard plaatwerk is laserlassen ongeveer 2 tot 4 keer sneller dan TIG-lassen, omdat de laserstraal geconcentreerde energie levert zonder te hoeven wachten tot er een smeltbad is gevormd en zich heeft verplaatst.
⦿ Warmte-inbreng: de gefocusseerde straal smelt een smalle zone en beweegt verder, waardoor dunne panelen vlak blijven, kleuren op roestvrij staal helder blijven en het slijpen en richten dat na TIG-lassen nodig is, grotendeels overbodig wordt.
Het effect na de las is net zo belangrijk als de las zelf. Minder warmte betekent minder vervorming, wat weer minder nabewerking betekent. Nabewerking is vaak het punt waar de winstmarge bij de fabricage van dun plaatmateriaal verloren gaat. Werkplaatsen beschrijven de verandering treffend: de polijstbank werd stil in de maand dat de laser arriveerde. De lasnaad ziet er direct na het lassen bijna net zo uit als een afgewerkte TIG-las. Projectgalerij van laserlasmachines Dit toont aan dat de afwerking geschikt is voor roestvrij staal, koolstofstaal en aluminium.
Het formaat veranderde ook de kopers. laserlassers. Geautomatiseerde laserlascellen Oorspronkelijk behoorden de traditionele lasers toe aan auto- en elektronicafabrieken met budgetten van zes cijfers en robotprogrammeurs. Het handlasapparaat bracht dezelfde verbindingsprincipes binnen handbereik van een kleine werkplaats voor twee personen, een fabrikant van voedselverwerkingsapparatuur en een mobiele reparatiewagen, tegen een prijs die dichter bij die van een goede TIG-lasinstallatie lag dan bij die van een robotcel. Die verbreding van de kopersbasis, meer dan welke specificatie dan ook, maakte dit het snelstgroeiende laserproduct op de markt.
Vermogensklassen op basis van materiaaldikte
Het vermogen is de eerste specificatie die je moet vaststellen, en de vuistregel is om te kopen voor de dikte die je wekelijks last, niet voor het dikste onderdeel dat je ooit hebt gezien:
| Vermogensklasse | Mogelijkheid tot enkelvoudige doorgang (staal) | Typisch werk | Koelen | maat |
|---|---|---|---|---|
| 1000w | Dunne plaat tot ongeveer 2 mm | HVAC, behuizingen, lichte roestvrijstalen constructies | Water of lucht | Volledige penetratie op uw dunste en dikste vel. |
| 1500w | Tot ongeveer 3 mm | Algemene fabricage, leuningen, keukenapparatuur | Water; luchtgekoelde modellen komen hier veel voor. | Lassnelheid op een testnaad van 1 meter |
| 2000w | Tot ongeveer 4 mm | Werkplaatsen, reparatiewerkzaamheden, aluminium tot circa 3 mm | Water | Penetratie op een gesegmenteerde coupon |
| 3000w | Tot ongeveer 5 tot 6 mm | Zware constructie, dikker aluminium en staal. | Water | Dienstcyclus gedurende een volledige dienst |
De maximale dikte die de machine aankan, hangt ook af van de passing van de verbindingen, de rijsnelheid en of meerdere bewerkingen zijn toegestaan. Beschouw de cijfers daarom als richtlijnen voor één bewerking op staal. Aluminium en koper reflecteren meer van de laserstraal en zorgen er in feite voor dat de machine een klasse lager presteert: een machine van 2000 W gedraagt zich op aluminium ongeveer hetzelfde als een machine van 1500 W op staal. De vermogensklassen van 1500 W en 2000 W domineren de algemene fabricage, omdat ze het plaatdiktebereik bestrijken waarmee de meeste bedrijven daadwerkelijk te maken hebben.
Watergekoelde versus luchtgekoelde draagbare apparaten
Traditionele handlasapparaten combineren de laserbron met een waterkoeler, wat een tweede behuizing, onderhoud aan de koelvloeistof en extra gewicht met zich meebrengt. De nieuwere generatie luchtgekoelde machines heeft de koeler helemaal niet meer nodig:
⦿ Luchtgekoeld: een compacte behuizing, vaak licht genoeg om door één persoon in een bestelwagen te worden getild; ideaal voor werkzaamheden op locatie, reparaties en werkplaatsen die de machine dagelijks verplaatsen.
⦿ Watergekoeld: hogere continue inschakelduur en het volledige vermogensbereik; de juiste keuze voor continu lassen op een vaste werkplek.
⦿ Klimaat speelt een rol: luchtgekoelde units zijn afhankelijk van de omgevingslucht, waardoor een warme werkplaats hun levensduur eerder verkort dan een systeem met gekoeld water.
De praktische tweedeling is productie versus mobiliteit. Een vaste laswerkplaats die de hele ploegendienst last, geeft de voorkeur aan een watergekoelde machine van 1500 tot 2000 W; een onderhoudsteam of een fabrikant op locatie geeft de voorkeur aan een... luchtgekoelde draagbare handlaser die naar het werk reist. Veel winkels hebben er uiteindelijk van elk één in huis.
Wat de draadaanvoer toevoegt
Autogeen laserlassen, waarbij het basismetaal zonder toevoegmateriaal wordt versmolten, vereist een nauwkeurige passing omdat de smalle laserstraal geen openingen kan overbruggen zoals een TIG-lasbad dat wel kan. De draadaanvoer lost dit probleem op. Deze duwt automatisch toevoegdraad in het lasbad, waardoor het laspistool de imperfecte openingen, buitenhoeken en hoekverbindingen van de daadwerkelijke fabricage kan verwerken.
Voor de meeste kopers is de draadaanvoer niet optioneel. Bestel de machine ermee, stem de draaddiameter af op uw gebruikelijke diktebereik en houd er rekening mee dat u de aanvoersnelheid, het vermogen en de rijsnelheid moet aanpassen. De beweging van het spuitpistool zelf, inclusief de wiebelstand die de naad verbreedt, is gemakkelijker te demonstreren dan te beschrijven; de stapsgewijze handleiding in Hoe gebruik je een draagbaar laserlasapparaat? De techniek wordt gedemonstreerd op echte gewrichten.
Beschermgas en verbruiksartikelen
Net als bij TIG-lassen wordt bij laserlassen het smeltbad beschermd met gas, meestal argon voor algemene werkzaamheden en soms stikstof voor roestvrij staal. Plan een gasfles en drukregelaar in de installatie en houd rekening met de kosten van de kleine verbruiksartikelen bij de laspistoolpunt: beschermlenzen, nozzles en koperen tips slijten door gebruik en kosten weinig als ze op tijd worden vervangen. De beschermlens is een van de weinige die opvalt; lasspatten maken deze geleidelijk troebel en een troebele lens verzwakt de las voordat iemand de machine in de gaten heeft.
Veiligheid: een klasse 4-lichtbalk in uw hand.
Een handlaser is een laserapparaat van klasse 4 en verdient meer respect dan een booglassapparaat, niet minder. De laserstraal en de reflecties ervan kunnen op afstand oogletsel veroorzaken, en in tegenstelling tot een booglassapparaat is een verdwaalde laserreflectie onzichtbaar totdat deze schade heeft aangericht.
⦿ Oogbescherming: iedereen in de laserzone draagt een veiligheidsbril die geschikt is voor de golflengte van de laserbron, circa 1080 nm; gewone lasbrillen bieden hier geen bescherming tegen.
⦿ Gecontroleerde zone: las binnen een afgeschermde of afgeschermde zone met waarschuwingsborden, zodat reflecties voorbijgangers niet kunnen bereiken.
⦿ Vergrendelingen: het veiligheidscircuit van het pistool moet op de juiste manier met de werkstukklem worden verbonden; het omzeilen ervan schakelt het systeem uit dat voorkomt dat de laserstraal in de open lucht wordt afgevuurd.
⦿ Reflecterende objecten: gepolijst aluminium en koper weerkaatsen de lichtstraal; richt het apparaat en positioneer de schermen dienovereenkomstig.
⦿ Rookafzuiging: laserlassen produceert, net als elk ander lasproces, metaalrook. Zuig deze daarom direct bij de bron af, vooral bij roestvrij staal en gegalvaniseerd materiaal.
Beschouw de training van de operator als onderdeel van de installatie, niet als een extraatje. De machine is gebruiksvriendelijk, en dat is precies de reden waarom ook onervaren gebruikers ermee aan de slag kunnen; maak de regels voor het dragen van een veiligheidsbril en afscherming net zo vanzelfsprekend als het in- en uitschakelen.
Waar TIG nog steeds wint
Een eerlijke gids zegt dit ronduit: laserlassen vervangt TIG-lassen niet overal.
⦿ Code en gecertificeerd werk: veel procedures en certificeringen zijn gebaseerd op TIG-lassen; het herkwalificeren van een proces kost tijd, zelfs als de laserlas metallurgisch uitstekend is.
⦿ Zeer dikke secties: bij meerlaags constructiewerk dat verder gaat dan eenlaags lassen, blijven booglassen nog steeds de voorkeur genieten.
⦿ Lastige toegang: een TIG-brander bereikt hoeken en interne voegen waar de spuitmond en afstandhouder van een laserpistool niet bij kunnen.
⦿ Exotische en kritische metallurgie: titaniumtoepassingen in de lucht- en ruimtevaart en soortgelijke toepassingen blijven binnen de processen waarvoor hun procedures gekwalificeerd zijn.
Voor een bredere uitleg van de natuurkundige principes achter deze verschillen, is de inleiding op Basisprincipes van laserlassen Dit behandelt het samenvoegen van laserstralen uitgebreider. De praktische werkwijze in werkplaatsen is co-existentie: de laser neemt het dunne en cosmetische werk voor zijn rekening, de booglaser het dikke en gecodeerde werk, en beide machines blijven aan het werk.
Het argument van de exploitatiekosten
De economische aspecten geven meestal de doorslag. Een gecertificeerde TIG-lasser is een van de moeilijkst te vinden krachten in de metaalbewerking, en het salaris weerspiegelt dat. Met een handlaser kan een semi-geschoolde operator vanaf de eerste dag nette naden lassen en binnen een week werk van productiekwaliteit leveren, met een snelheid die 2 tot 4 keer hoger ligt dan die van een TIG-lasapparaat op plaatmetaal.
Reken het zelf maar eens uit: het loonverschil tussen een gecertificeerde lasser en een opgeleide operator, vermenigvuldigd met het aantal uren dunplaatlassen per maand, plus de nabewerkingsuren die door de lagere warmte-inbreng verloren gaan. Voor veel bedrijven is die som de investering in een lasapparaat van gemiddeld vermogen waard. draagbare laserlasmachine voor metalen binnen het eerste jaar, vóórdat de opdrachten met een snellere doorlooptijd worden meegerekend. Ervaringen van eigenaren van verschillende winkelgroottes worden verzameld in de Klantenrecensies van laserlasapparatenEn ze zijn openhartig over zowel het leerproces als de voordelen.
Checklist voor kopers
✔ Maak een lijst van de materialen en diktes die u het meest gebruikt en kies de vermogensklasse die het wekelijkse werk in één keer kan verwerken.
✔ Kies de koeling op basis van het gebruikspatroon: watergekoeld voor een vaste productielocatie, luchtgekoeld voor mobiele installaties.
✔ Bestel de draadaanvoerunit en een startersset met nozzles, lenzen en een veiligheidsbril samen met de machine.
✔ Plan de laserveilige zone: gordijnen, signalering, golflengtebestendige brillen en afzuiging van rook.
✔ Las eerst zelf proeflasverbindingen voordat u tot aankoop overgaat en zorg ervoor dat u TIG-gekwalificeerd bent voor het voorgeschreven en dikkere laswerk.
Schaf een laserlasapparaat aan voor uw werkplaats.
Vergelijk vermogensklassen, koelopties en draadaanvoersystemen op de draagbare laserlasmachine voor metalenEn ontvang een gratis offerte op maat, afgestemd op uw materialen, diktes en dagelijkse lasuren.